Haberler

Beton Üretiminde Yaygın Kalıptan Çıkarma Sorunlarının Giderilmesi

2026-08-12 0 bana mesaj bırak

Beton içinengellemekÜreticiler için kalıptan çıkarma aşaması verimliliğin ve ürün kalitesinin durduğu veya düştüğü yerdir. Kalıptan çıkarma sırasında beton yapışmaları, çatlakları veya yüzeyleri kusurlu olduğunda, arıza süresi, atık ve reddedilen ürün maliyetleri hızla birikir. Bu yaygın sorunların temel nedenlerini anlamak ve bunların nasıl düzeltileceğini bilmek, verimli bir üretim hattını sürdürmek için çok önemlidir.

Fujian Unik Mold Technology Co., Ltd.'de 2010 yılından bu yana yüksek performanslı beton kalıpları üretiyoruz. 28 ihracat pazarına hizmet veren deneyimimizden yararlanarak burada en sık karşılaşılan kalıptan çıkarma sorunlarına yönelik pratik bir sorun giderme kılavuzu bulunmaktadır.

Problem 1: Kalıptan Çıkarma Sırasında Bloklar Kalıba Yapışıyor

Yapışma, beton üretiminde en sık karşılaşılan ve sinir bozucu sorunlardan biridir. Döngüleri yavaşlatır, hem kalıba hem de ürüne zarar verir ve hattın durmasına neden olabilir.

Olası Nedenler:

Yetersiz veya düzensiz serbest bırakma yağı uygulaması

Beton tipine uymayan düşük kaliteli kalıp ayırıcı

Sürtünme noktaları oluşturan boşluk yüzeyi aşınması

Yanlış kalıptan çıkarma zamanlaması - ya çok erken ya da çok geç

Sert, işlenebilirliği düşük beton karışımı

Çözümler:

Tüm boşluk yüzeylerine ince, eşit bir profesyonel ayırıcı yağ tabakası uygulayın

Pürüzsüz bir yüzey kaplaması sağlamak için kalıp boşluklarını yeniden cilalayın (UNIK, Ra 1.6'yı önerir)

Titreşimden sonra ideal olarak 10-15 saniye olmak üzere tutarlı bir kalıptan çıkarma süresi sağlayın

Akışkanlığı artırmak ve yapışkanlığı azaltmak için beton karışımınızı ayarlayın

Sorun 2: Bloklarda Hava Delikleri veya Yüzey Boşlukları Var

Bitmiş blokların yüzeyindeki hava delikleri kozmetik bir kaygının ötesindedir; yapısal bütünlüğü tehlikeye atabilirler.

Olası Nedenler:

Yetersiz titreşim, sıkışan havanın kaçmasını önler

Hava kabarcıklarını hapseden aşırı viskoz beton karışımı

Yetersiz besleme dağıtımı, boşlukta hava cepleri oluşmasına neden olur


Kalıp yüzeyinde havayı tutabilen yağ bazlı ayırıcı maddelerin kullanılması

Çözümler:

Titreşim frekansını önerilen 50–60 Hz aralığına göre yeniden kalibre edin

Karışım tasarımını ayarlayarak veya plastikleştiriciler ekleyerek beton akışkanlığını iyileştirin

Tüm kavitelerde eşit ve tam besleme sağlayın

Yağ bazlı alternatiflerden daha iyi yüzey kalitesi ürettiği gösterilen su bazlı kalıp ayırıcı maddeleri kullanmayı düşünün

Problem 3: Blok Yüzeylerde Çatlaklar veya Kılcal Kırıklar

Çatlak bloklar doğrudan malzeme ve işçilik kaybına neden olur.

Olası Nedenler:

Karışım çok kuru, yeşil mukavemeti azaltıyor

Kalıptan çıkarmadan önce yetersiz kürleme süresi

Uygunsuz titreşim (çok düşük veya çok yüksek)

Kalıptan çıkarma sırasında yapışmadan kaynaklanan mekanik stres

Üretimden sonra ani sıcaklık değişiklikleri

Çözümler:

Su içeriğini artırın veya karışıma plastikleştirici ekleyin

Kalıptan çıkarmadan önce kürlenme süresini 24-48 saate uzatın

Belirli blok boyutunuz ve şekliniz için titreşimi doğru frekansa ayarlayın

Yapışmayı önlemek için kalıptan düzgün bir şekilde ayrılmayı ve boşluğun uygun şekilde yağlanmasını sağlayın

Sorun 4: Pürüzlü veya Grenli Blok Yüzeyleri

Pürüzlü bir yüzey kalitesi hem estetiği hem de satılabilirliği etkiler.

Olası Nedenler:

Aşınmış veya çizilmiş boşluk yüzeyleri

Önceki çevrimlerden kalıpta kalan kurumuş çimento kalıntısı

Düşük kaliteli ayırıcı yağ

Aşırı kuru beton karışımı

Çözümler:

Pürüzsüz yüzey görünümünü geri kazandırmak için boşluk duvarlarını yeniden cilalayın

Çimento birikmesini önlemek için kalıbı her vardiyadan hemen sonra temizleyin

Uygun bir ayırıcı madde kullanın (dizel veya diğer ikameleri kullanmaktan kaçının)

İnce kum oranını artırın veya su-çimento oranını ayarlayın

Sorun 5: Düzensiz Köşeler veya Kırık Kenarlar

Blokların kenar ve köşelerindeki hasarlar genellikle kalıptan çıkarma sırasında mekanik stresin işaretidir.

Olası Nedenler:

Aşınmış veya hasar görmüş boşluk köşeleri

Yapışkan karışım nedeniyle sert kalıptan çıkarma

Kenar kırılganlığına neden olan aşırı titreşim

Yanlış kürleme veya çok hızlı kuruma

Çözümler:

Hasarlı boşluk uçlarını onarın veya değiştirin

Ayırma yağını tüm yüzeylere eşit şekilde uygulayın

Aşırı sıkıştırmayı önlemek için titreşimi dengeleyin

Kürleme koşullarını sabit ve gölgede tutun

Sorun 6: Mikro Yırtıklar ve Yüzey Renk Değişikliği

Blok yüzeylerde, özellikle görünümün önemli olduğu birinci sınıf ürünleri etkileyen mikro yırtıklar ve gri renk değişiklikleri görülebilir.

Olası Nedenler:

"Kurcalama pabucu yapışması" olarak bilinen, kalıptan çıkarma sırasında beton ile kalıp yüzeyi arasındaki yapışma

Beyaz çimento ile yapılan bloklarda "çiçeklenme" oluşumu

Çözümler:

Kalıptan çıkarma zamanlamasını ve ayırıcı madde uygulamasını optimize edin

Beyaz çimento ürünleri için, çiçeklenme oluşumunu önlemek amacıyla kür koşullarını ve kalıp ayırıcı seçimini dikkatli bir şekilde kontrol edin

Problem 7: Döngüler Arasında Blok Boyutu Değişimi

Tutarsız blok boyutları kalıp stabilitesi veya makine hizalamasında bir sorun olduğunu gösterir.

Olası Nedenler:

Uzun süreli titreşim yorgunluğundan dolayı kalıp çerçevesi deformasyonu

Gevşek cıvatalar veya yanlış hizalanmış boşluk ek parçaları

Makine titreşim dengesizliği

Düzensiz besleme veya tutarsız karışım

Çözümler:

Doğru hizalamayı sağlamak için tüm cıvataları bir tork anahtarı kullanarak sıkın

Hizalama pimlerini kontrol edin ve aşınmış olanları değiştirin

Denge için titreşim motorlarını ayarlayın

Beslemeyi standartlaştırın ve tutarlılığı karıştırın

UNIK Yaklaşımı: Tasarım Yoluyla Önleme

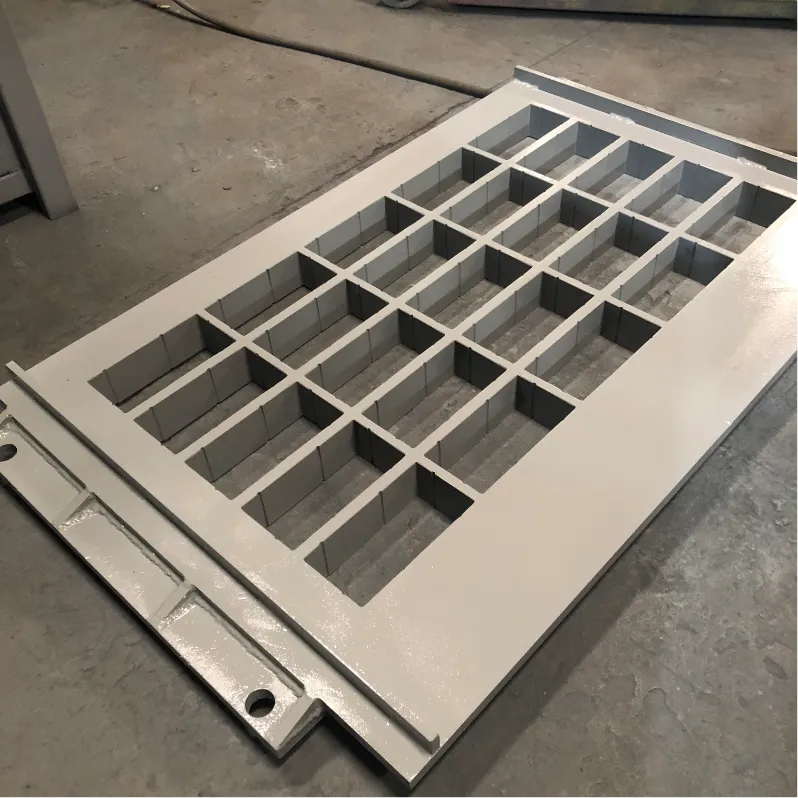
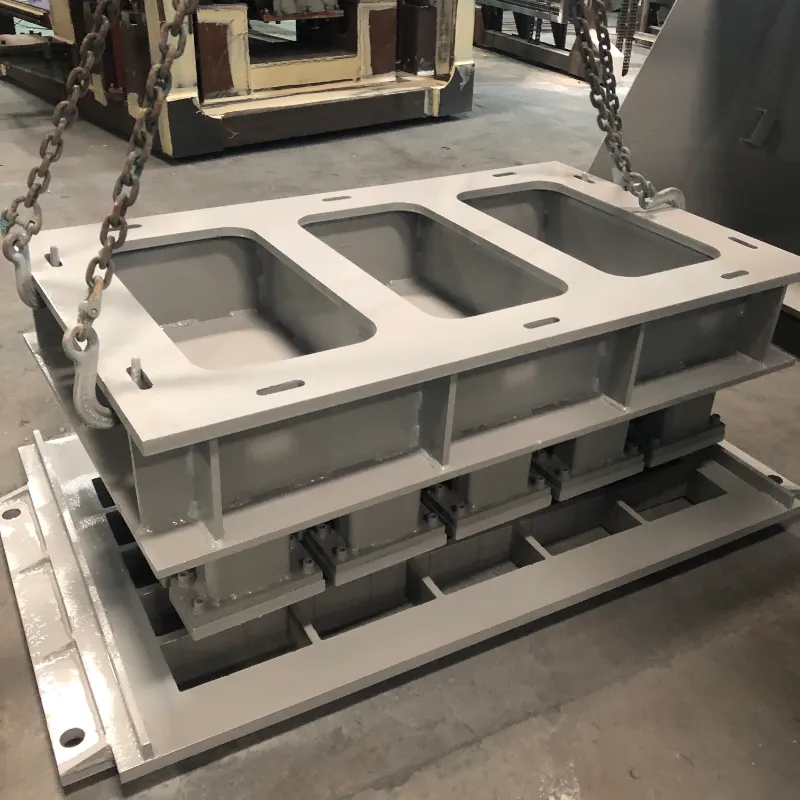
Complete concrete block mould assembly, mould cavity panelHeavy‑duty concrete block production mould for brick making machine

Uygun kalıp tasarımı ve malzeme seçimi ile kalıptan çıkarma sorunlarının çoğu önlenebilir:

Taslak Açısı: Temiz kalıptan çıkarma için boşluk duvarlarında uygun bir koniklik şarttır. Bu olmadan bloklar ayırıcı maddenin kalitesinden bağımsız olarak yapışacaktır.

Köşe Yarıçapı: Keskin 90 derecelik köşeler, çatlamanın başladığı gerilim noktalarıdır. UNIK tasarımları kenar hasarını azaltmak için 3-5 mm yarıçaplı köşeler içerir.

Yüzey Kaplaması: Cilalı boşluk yüzeyi (Ra 1,6) sürtünmeyi azaltır ve kalıptan çıkarma performansını %30'a kadar artırır.

Isıl İşlem: Doğru karbonlama, HRC58-62 yüzey sertliğine ulaşırken çekirdek tokluğunu korur ve yapışmaya neden olan aşınmayı azaltır.

Çelik Sınıfı: 42CrMo veya takım sınıfı çelikler gibi yüksek kaliteli malzemelerin kullanılması, kalıbın 80.000-100.000 döngü boyunca şeklini ve yüzey kalitesini korumasını sağlar.

Çözüm

Kalıp sökme sorunlarının çoğu tahmin edilebilir ve önlenebilir. Karışım tasarımında, titreşim ayarlarında, ayırıcı madde uygulamasında veya kalıp durumunda temel nedeni sistematik olarak belirleyerek israfı ve arıza süresini azaltan hedefe yönelik çözümler uygulayabilirsiniz.

Bakımı iyi yapılan bir kalıp, mükemmel blok yüzey kalitesini korurken ve yüksek hızlı otomatik hatlarda sorunsuz çalışırken 80.000-100.000 döngüye dayanabilir. Doğru sorun giderme ve yüksek hassasiyetli kalıp mühendisliği ile üretim hattınızın daha düşük kusur oranları ve minimum kesinti ile verimli bir şekilde çalışmasını sağlayabilirsiniz.

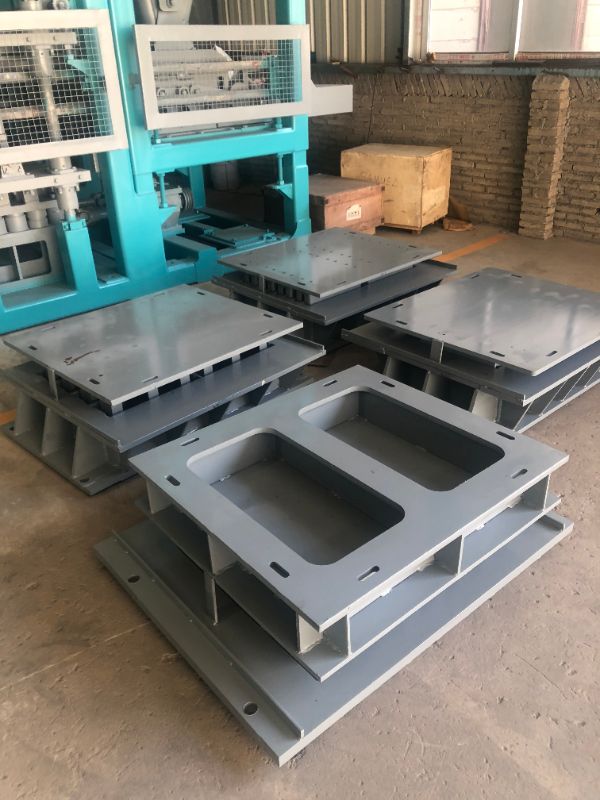
 Multiple finished concrete moulds beside block making machine

Alakalı haberler
bana mesaj bırak
X
Size daha iyi bir gezinme deneyimi sunmak, site trafiğini analiz etmek ve içeriği kişiselleştirmek için çerezleri kullanıyoruz. Bu siteyi kullanarak çerez kullanımımızı kabul etmiş olursunuz. Gizlilik Politikası
ReddetmekKabul etmek